
Kaikkiin asiakkaiden kysymyksiin ja palautteisiin vastaamme kärsivällisesti ja huolellisesti.
Kuparipohjainen pallomainen työntölevy on korkean suorituskyvyn kupariseoskomponentti, joka on va...
Kuvittele painevalukonetta, joka toimii kolmessa vuorossa kuusi päivää viikossa. Vipumekanismin ohjausholkit tarvitsevat rasvaa muutaman tunnin välein, mutta lämpö pehmentää voiteluainetta ja öljyä tippuu juuri valettuihin osiin. Ajan myötä holkki kuluu epätasaisesti ja koko nivel löystyy. Alumiininen pronssinen grafiittiholkki ratkaisee tämän rakentamalla kiinteän voiteluaineen suoraan laakeriseinään. Johtopäätös on suoraviivainen: jos sinulla on raskas, hitaasti liikkuva liitos, johon kukaan ei pääse käsiksi rasvaruiskulla, tämä materiaaliyhdistelmä on yksi luotettavimmista tavoista pidentää käyttöikää.
Perusmateriaalilla on enemmän merkitystä kuin useimmat ostajat ymmärtävät. Alumiinipronssi sisältää 9–14 % alumiinia, yleensä rauta- ja nikkelilisäkkeillä. Tämä antaa seokselle suuremman vetolujuuden, paremman iskunkestävyyden ja paremman korroosionkestävyyden verrattuna tavalliseen tinaan tai fosforipronssiin. Merivedessä, kemiantehtaiden ilmakehässä tai kuumavalssausympäristöissä alumiinipronssipinta muodostaa vakaan, suojaavan oksidikerroksen, joka vastustaa pistesyöpymistä ja eroosiota.
Grafiittia työnnetään sitten holkkiseinään porattuihin reikiin, jotka on järjestetty ristikko- tai spiraalikuvioon. Kun akseli pyörii, pehmeä grafiitti levittyy vastapinnalle, jolloin muodostuu ohut, kuiva voitelukalvo. Kalvo seuraa akselin pintaa ja pitää kitkakertoimen alhaisena, vaikka kone on ollut käyttämättä viikkoja. Toisin kuin rasva tai öljy, grafiitti ei hapetu nopeasti korkeassa lämpötilassa eikä huuhtoudu pois veden tai höyryn läsnä ollessa.
Ulkoisesta öljynsyötöstä riippuvaiseen tavalliseen pronssiseen holkkiin verrattuna alumiinipronssigrafiittiholkki tarjoaa kolme käytännön hyötyä: se eliminoi päivittäiset voitelutehtävät, suojaa akselia metallien väliseltä kosketukselta käynnistyksen aikana ja kestää paremmin hetkellistä ylikuormitusta, koska grafiittikalvo pysyy paikallaan.
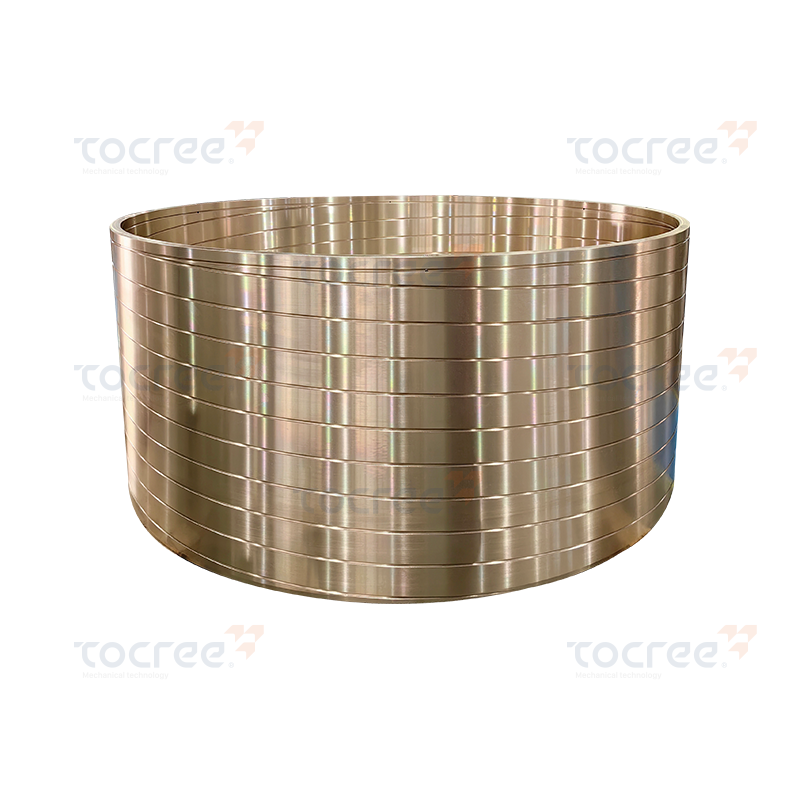 Tinapronssiholkki räätälöityillä öljyurilla raskaaseen teollisuuskäyttöön Tämä keskipakovalettu tinapronssiholkki tarjoaa korkean vetolujuuden, kulutuskestävyyden ja korroosionkestävyyden. Muokattavat öljyurat ja hyvä venymä tekevät siitä sopivan vaativiin, kestävyyttä ja kantavuutta vaativiin teollisiin sovelluksiin. Näytä tuote →
| Suorituskykyalue | Alumiininen pronssigrafiittiholkki | Tavallinen pronssiholkki |
|---|---|---|
| Voitelumenetelmä | Upotettu grafiitti kiinteänä voiteluaineena | Vaatii ulkoista rasvaa tai öljyä |
| Tyypillinen kovuusalue | HB 200-280, luokasta riippuen | HB 60-120, arvosta riippuen |
| Huoltoväli | Kuukausia tai vuosia ilman uudelleenvoitelua | Päivittäinen tai viikoittainen voitelu |
| Korroosionkestävyys | Erinomainen vedessä, suoloissa ja hapoissa | Hyvä kuivassa ilmassa, huono aggressiivisessa väliaineessa |
| Paras nopeusalue | Matalasta kohtalaiseen, suuren kuormituksen sovellukset | Matalasta korkeaan, öljynsyöttö |
Vahvin näyttö on peräisin sovelluksista, joissa seisokit ovat kalliita ja huoltoon pääsy vaikeaa. sisään metallurgiset koneet , uunin ovien ohjausholkit ja valssaimen säätimet toimivat pölyssä ja säteilylämmössä. sisään laivakoneet , peräsintuen laakerit ja kannen vinssin kotelot kohtaavat suolaisen veden roiskeita ja pitkiä aikoja ilman käyttöä. Samanlaisia olosuhteita esiintyy öljynporauslaitteissa, suppilon porteissa, konttien levittimissä ja painevalukoneiden kytkinvivustoissa.
Sinun tulee harkita tämäntyyppistä holkkia, kun useita ehtoja esiintyy samanaikaisesti:
Kun nämä kriteerit täyttyvät, grafiittiholkki ei vain kestä pidempään; se parantaa myös kokoonpanon yleistä luotettavuutta. Kiinalainen valmistaja, jolla on täysi kuparivaluvalimo, voi valmistaa nämä holkit tiiviillä toleransseilla ja tasaisella grafiittitulpan tiheydellä, mikä on välttämätöntä luotettavan suorituskyvyn kannalta.
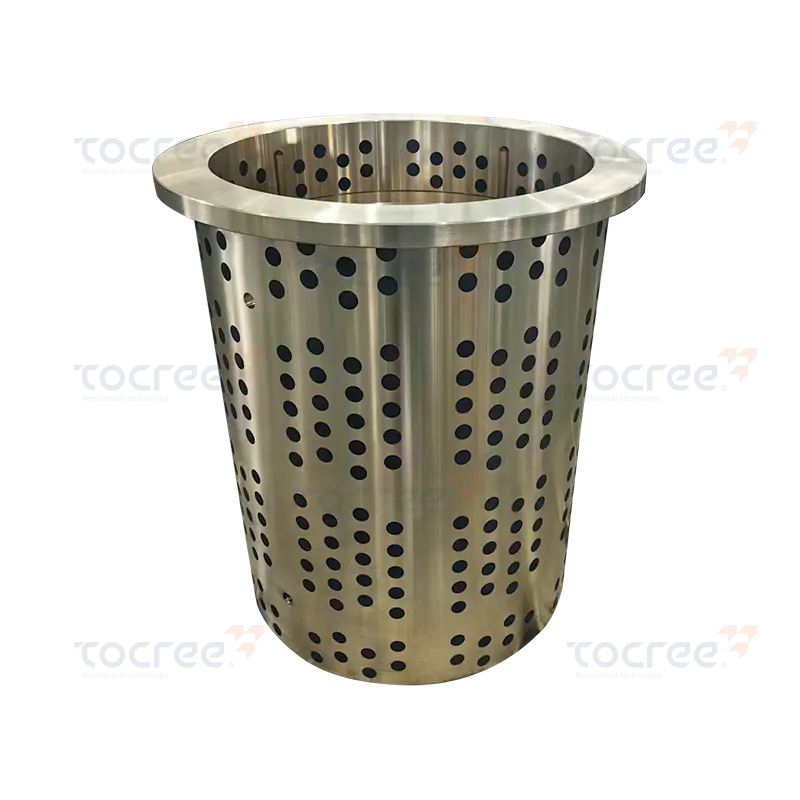 Grafiittiin upotettu itsevoiteleva messinkiholkki huoltovapaaseen käyttöön Tämä yksilaippainen messinkiholkki, jossa on upotettu grafiitti, tarjoaa jatkuvan voitelun ilman ulkoista öljyä, mikä vähentää huolto- ja seisonta-aikaa. Se on ihanteellinen hitaille nopeuksille, suuren kuormituksen sovelluksille vaikeapääsyisissä tai ankarissa ympäristöissä. Näytä tuote →
Oikean holkin valinta alkaa seoslaadusta. Alumiinipronssista grafiittiholkkia varten yleisimmät teollisuuslaadut ovat C95400 (valu), C95500 ja C95900 Pohjois-Amerikan käytännössä tai kiinalaiset laatulajit, kuten ZCuAl9Fe4 ja ZCuAl9Fe4Ni4Mn2. Jokainen laatu tarjoaa erilaisen lujuuden, kulutuskestävyyden ja korroosionkestävyyden tasapainon. Raskaille iskukuormituksille nikkeliä sisältävät teräslajit ovat turvallisempia. Merivesipalveluissa korkea alumiinipitoisuus antaa paremman suojan irtoamista vastaan.
Kovuus on tärkeä, koska se määrittää, kuinka hyvin holkki kestää hankausta kulumista ja reunakuormitusta. Kovuus tulee määrittää yhdessä akselin kovuuden ja kulkuvälyksen kanssa. Monissa laiteuudistuksissa insinöörit vaativat holkin kovuutta HB 220–260, kun akseli on 45–55 HRC. Jos akseli on pehmeämpi, myös holkin täytyy olla pehmeämpi, jotta vältetään akselin pinnan aggressiivinen kuluminen.
Grafiittiasettelu ei ole koristeellinen. Sillä on suora vaikutus kuormituskykyyn. Enemmän tulppia merkitsee kiinteämpää voiteluainevarastoa, mutta ne myös pienentävät tehollista laakerialuetta. Grafiitin kokonaispinta-ala ei yleensä saisi ylittää 30–40 % laakerin pinnasta. Erittäin likaisissa ympäristöissä karkea ristikko, jossa on vähemmän mutta suurempia tulppia, toimii yleensä paremmin, koska grafiittikalvo on paksumpi ja pystyy paremmin työntämään epäpuhtaudet sivuun.
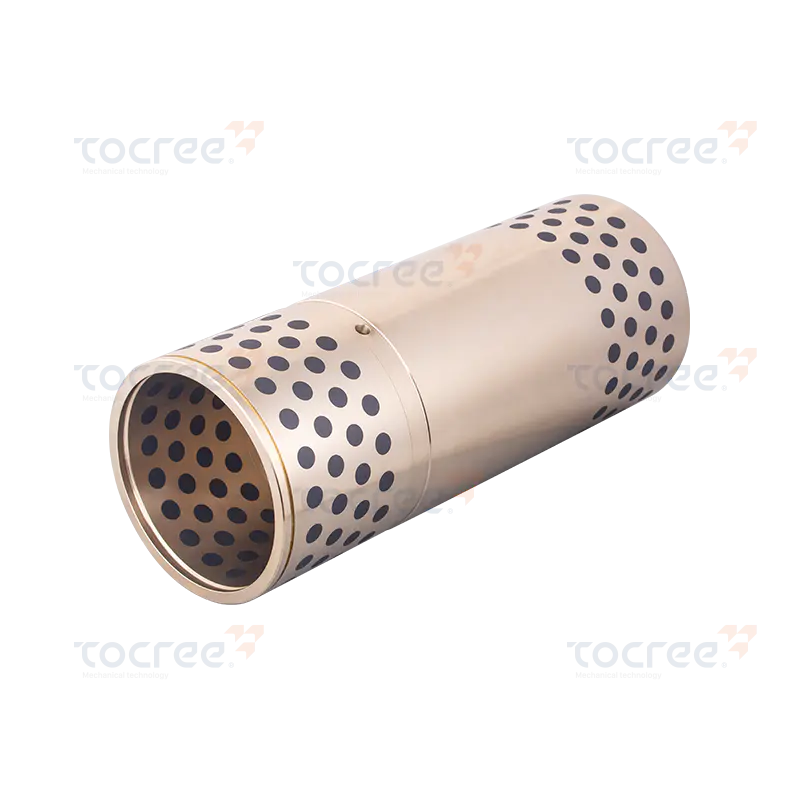 Alumiininen messinkiholkki grafiittisisäkkeillä epäpuhtauksien vastustamiseksi Tämä kiinteä itsevoiteleva holkki yhdistää lujan alumiinimessingin ja grafiittitulpat, mikä tarjoaa luotettavan voitelun ja epäpuhtauksien kestävyyden. Sopii korkeisiin lämpötiloihin, raskaaseen kuormitukseen ja toistuviin uudelleenkäynnistysolosuhteisiin vaativilla aloilla. Näytä tuote →
Useimpia alumiinipronssigrafiittiholkkeja ei osteta luettelosta. Ne valmistetaan piirustusten mukaan, koska koneenrakentajat tarvitsevat erityisiä reikäkuvioita, laippoja, öljyuria tai jopa halkaistuja holkkeja. Luotettavan toimittajan tulee pystyä hoitamaan sekä valu että tarkkuustyöstö.
Jiashan Tocree Machinery Co., Ltd. ohjaa koko prosessia omasta kuparisulatusuunistaan ja keskipakovalukoneistaan. Tämä tarkoittaa, että perusseos valmistetaan itse, grafiittitulpat laitetaan sisään ja lopullinen poraus ja ulkohalkaisija työstetään tiukoilla toleransseilla. Yritys on valmistanut halkaisijaltaan 1,5–2 metriä olevia holkkeja ja jopa 4 metriä pitkiä kuparisia liukulevyjä, joten suuret ja epätavalliset osat eivät ole ongelma. Vakiolämpötilapajaa käytetään korkean tarkkuuden viimeistelyyn ja mittaukseen.
Kun otat yhteyttä valmistajaan, jaa täydellinen piirustus kriittisillä mitoilla, odotetulla seoslaadulla ja käyttöolosuhteilla. Mainitse odotettu radiaalikuorma, akselin nopeus, ympäristön lämpötila ja onko voitelu kokonaan poissa. Toimittaja voi sitten ehdottaa parasta grafiittitulpan kokoa ja kuviota sekä suositella sopivaa välystä lämpölaajenemisen aikana tapahtuvan takertumisen välttämiseksi.
Koska yritys keskittyy epätyypillisiin osiin, se voi valaa ja koneistaa erikoismuotoja, kuten L-muotoisia liukusäätimiä, kierrekeiloja ja kaarevia kulutuslevyjä. Tällä joustavuudella on merkitystä, kun jälkiasennat olemassa olevaa konetta, jossa vakioluettelon holkki ei vastaa kotelon geometriaa.
Alumiininen pronssigrafiittiholkki vaatii vielä huolellisen sovituksen. Ennen kuin painat sen sisään, puhdista holkin reikä ja akseli. Käytä ulkohalkaisijaan hieman häiriösovitusta, tyypillisesti H7/p6 tai vastaavaa kotelosta riippuen. Viisoi holkin etureuna estääksesi naarmuuntumisen asennuksen aikana. Älä lyö suoraan grafiittitulppia vasten. käytä hihaa tai puristinta voiman kohdistamiseksi tasaisesti.
Asennuksen jälkeen ensimmäinen sisäänajo auttaa grafiitin siirtokalvon muodostumista akselille. Jos akseli on uusi ja pinnan karheus on yli Ra 0,8 µm, sileämpi ei ole parempi. Itse asiassa kohtalainen karheus, noin Ra 0,4–0,8 µm, antaa grafiitille jotain upottaa. Älä levitä voimakasta rasvaa grafiittipinnalle; rasva voi estää grafiitin vapautumisen ja vähentää itsevoitelevaa vaikutusta.
Tarkasta holkki ensimmäisen käyttökuukauden jälkeen. Etsi akselista tummanharmaita raitoja, jotka osoittavat, että grafiitti siirtyy oikein. Kaikki naarmut tai kirkkaat, kiillotetut pisteet akselissa voivat tarkoittaa, että grafiittitulpat ovat kuluneet tai välys on liian tiukka. Normaalikäytössä holkin tulee käydä hiljaa ilman ulkoista voitelua.
Alumiinipronssigrafiittiholkit eivät ole universaali ratkaisu jokaiseen laakeriin, mutta raskaille, hitaasti liikkuville liitoksille ankarissa olosuhteissa niitä on vaikea päihittää. Ne poistavat yleisimmän ennenaikaisen vian syyn: voitelun unohtamisen. Yhdistämällä korroosionkestävän alumiinipronssimatriisin suunniteltuun grafiittitulppa-asetelmaan saat komponentin, joka kestää vuosien kovan työn ilman huomiota.
Jos vaihdat holkkia, mittaa viallinen osa, tarkista seos ja kovuus ja pyydä toimittajaa koneistamaan vaihto samalla grafiittikuviolla. Kun istuvuus on oikea ja grafiitti on upotettu oikein, uusi holkki maksaa itsensä takaisin vähentämällä suunniteltuja huoltotunteja.
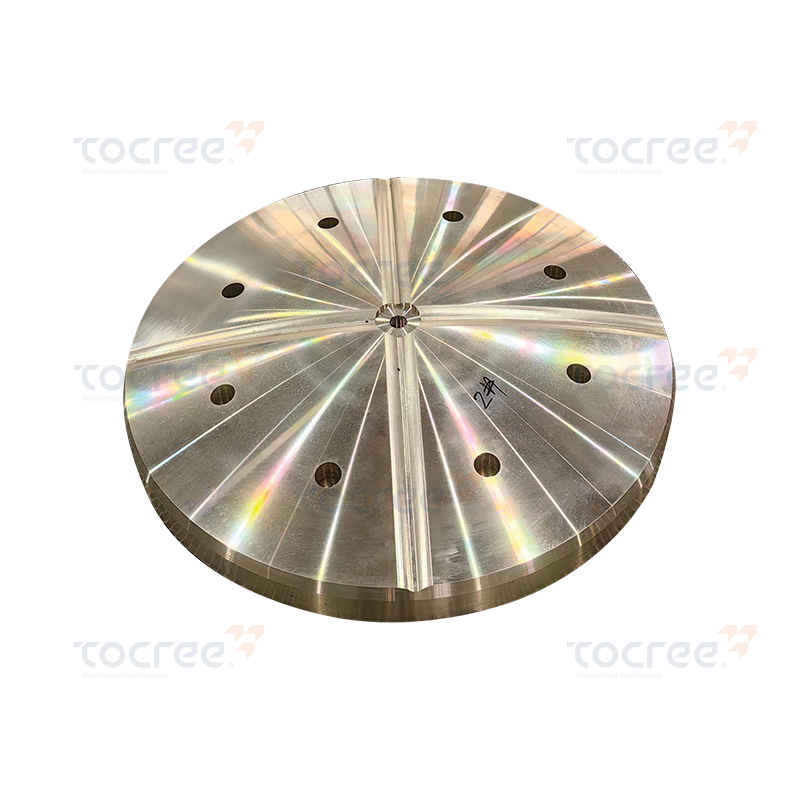
Kuparipohjainen pallomainen työntölevy on korkean suorituskyvyn kupariseoskomponentti, joka on va...
Tekijänoikeus © 2025 Jiashan Tocree Machinery Co., Ltd. Kaikki oikeudet pidätetään.
Räätälöidyt kuparilejeerinkien koneiden osat
