
Kaikkiin asiakkaiden kysymyksiin ja palautteisiin vastaamme kärsivällisesti ja huolellisesti.
Kuparipohjainen pallomainen työntölevy on korkean suorituskyvyn kupariseoskomponentti, joka on va...
Kun akseli naarmuuntuu holkin sisällä kauan ennen takuuajan päättymistä, vika syytetään usein itse materiaalista. Valupronssiosista kokemukseni mukaan todellinen syy on yleensä väärän seoslaadun, riittämättömän voitelun tai valuprosessin yhdistelmä, joka jättää jäännösjännityksen ja huokoisuuden. Alumiinipronssiholkkien kohdalla käytännöllinen ratkaisu on käsitellä holkkia järjestelmänä: määritellä ensin kuorma ja ympäristö, sitten valita koostumus, uran asettelu ja koneistusreitti.
Alumiinipronssi on kupariseos, jossa alumiini on pääasiallinen lisäaine, tyypillisesti 8–12 painoprosenttia. Rautaa, nikkeliä ja mangaania lisätään jyvän jalostamiseksi ja lujuuden lisäämiseksi. Tuloksena on laakerimateriaali, joka pitää kantavuuden korkeissa lämpötiloissa ja kestää merivettä, murtovettä ja monia kemiallisia prosessinesteitä. Toisin kuin tinapronssi, joka vastustaa kulumista pääasiassa pehmeyden ja uppoutuneiden hiukkasten vuoksi, alumiinipronssi kuljettaa kuormaa oman kovan, työkarkaistun pinnansa kautta. Tästä syystä tästä metalliseoksesta valmistettu holkki voi selviytyä valssaamoohjaimessa tai merivaihteistossa, jossa messinkiholkki muodostuu muutamassa viikossa.
Sinun ei pitäisi ajatella alumiinipronssia jokaisen pronssiholkin korvikkeena. Se ei ole halvin vaihtoehto, ja se suosii hidasta, raskasta, edestakaista liikettä enemmän kuin nopeaa pyörimistä. Kun suunnittelu vaatii suurta pintanopeutta ja jatkuvaa kalvovoitelua, lyijyllinen pronssi tai grafiitilla upotettu pronssi voi itse asiassa olla parempi. Mutta kun akseli on hidas, kuormitus on suuri ja vesi tai höyry huuhtelee rasvaa pois, alumiinipronssi on luotettava oletus.
Ei ole olemassa yhtä "alumiinipronssi" -reseptiä. Työhevoslaadut on keskitetty 9-10 % alumiinille pienellä määrällä rautaa. Esimerkiksi C95400 on valettu alumiinipronssi, jossa on noin 10,5 % alumiinia, 4 % rautaa ja alle 1 % nikkeliä. Samanlainen eurooppalainen nimitys on CuAl9Fe4, joka esiintyy omassa kupariseostuotannossamme. Rautapitoisuus muodostaa kovia metallien välisiä hiukkasia, jotka parantavat kulutuskestävyyttä ilman erillistä lämpökäsittelyä. Jos ympäristö on erittäin syövyttävää, nikkeli-alumiinipronssi, kuten C95800, lisää useita prosentteja nikkeliä ja enemmän mangaania, mikä parantaa kavitaatio- ja törmäyskestävyyttä.
Erot ovat tärkeitä hankintojen kannalta. Ostaja, joka määrittelee vain "alumiinipronssiholkin", voi saada matala-alumiinilaadun, joka näyttää samalta koneistuksen jälkeen, mutta epäonnistuu nopeasti suurissa iskukuormissa. Kysy tarkkaa standardia, koneistuksen jälkeen mitattua kovuutta ja toimittajan todellista valukäytäntöä. Alla oleva taulukko näyttää laajat erot yleisten holkkiseosten välillä.
| Omaisuus | Alumiininen pronssi | Tina pronssi | Lyijyä messinkiä |
|---|---|---|---|
| Vetolujuus | Korkea (600–750 MPa) | Keskikokoinen (250–350 MPa) | Matala – keskitaso (200–300 MPa) |
| Kovuus (HB) | 170-220 | 70–120 | 60–120 |
| Korroosionkestävyys | Erinomainen | Hyvä | Reilu |
| Koneistettavuus | Reilu–good | Reilu | Erinomainen |
| Tyypillinen käyttö | Raskas kuorma, märät tai happamat ympäristöt | Yleislaakeri, kohtalainen kuormitus | Pieni kuormitus, nopeat sovellukset |
Kun piirustuksessa lukee "CuAl9Fe4", älä anna sen korvata yleisellä pronssiholkilla ilman lupaa. Kustannusero on pieni verrattuna ennenaikaisen vaihdon aiheuttamaan prosessiseisokkiin.
Alumiinipronssiholkkien suurin piilotettu muuttuja on aihion valmistustapa. Hiekkavalu on edullista, mutta tuottaa usein karkeita rakeita ja sisäistä kutistumista. Jatkuva valutanko sopii yksinkertaisille sylinterimäisille holkeille, mutta se ei voi helposti tuottaa suuria laippoja tai monimutkaisia öljyuria. Keskipakovalu on ihanteellinen paksuseinäisille, halkaisijaltaan suurille holkeille, koska pyörivä muotti työntää kaasua ja epäpuhtauksia kohti porausta, josta ne poistetaan myöhemmällä työstyksellä. Parhaat valimot käyttävät hiekka-, keskipako- ja jatkuvien prosessien yhdistelmää ja kattavat koko reitin raakakuparin sulatuksesta lopulliseen sorvaukseen.
Tällä on merkitystä, koska alumiinipronssilla on kapea jähmettymisalue. Jos kaatolämpötila on liian korkea tai jäähdytysnopeus on epätasainen, syntyy kuoppasulkeumia, jotka näkyvät kuoppina koneistettuun poraukseen. Näistä kaivoista tulee halkeamia käynnistimiä syklisen kuormituksen alaisena. Joten kun arvioit toimittajaa, kysy hänen metallikemian valvonnasta, sulatusuunin koosta ja tyypistä sekä tarkastuksesta, jonka he suorittavat ennen sorvaamista. Toimittaja, joka sulattaa ja valaa oman seoksensa, voi pitää koostumuksen tiukassa ikkunassa; konepajalla, joka ostaa vain valmiita aihioita, on vähemmän hallintaa.
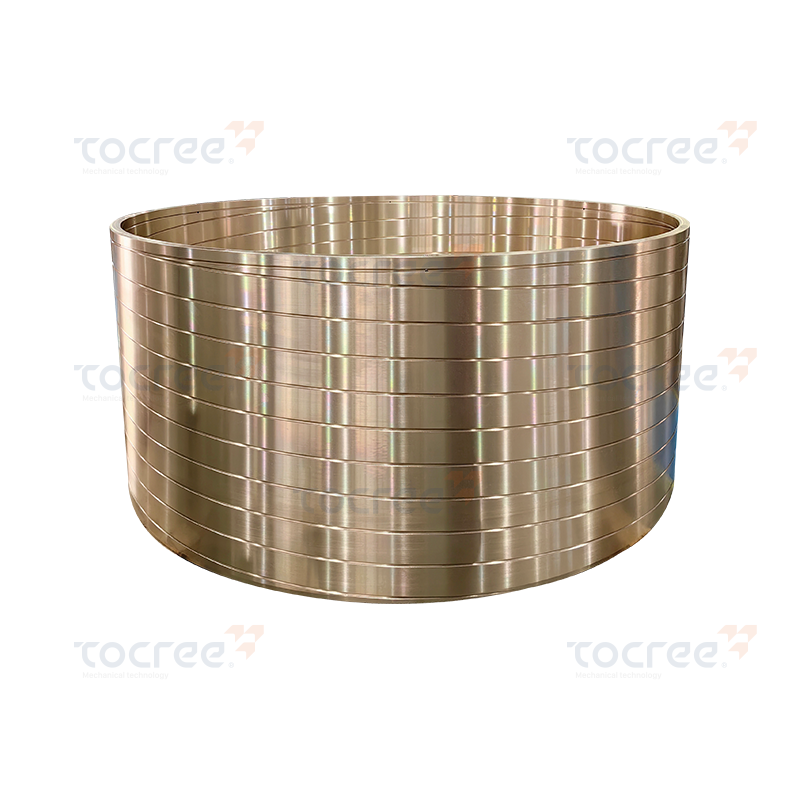 Tina pronssi Bushing with Custom Oil Grooves Tämä tinapronssiholkki on valmistettu keskipakovalulla ja koneistettu räätälöityillä öljyurilla. Se tarjoaa korkean lujuuden, hyvän kulutuskestävyyden ja korroosionkestävyyden, joten se soveltuu raskaisiin teollisuussovelluksiin. Näytä tuote →
Voitelugeometria voi muuttaa reunaholkin luotettavaksi. Rasvavoideltujen alumiinipronssiholkkien klassinen kierreura porauksessa auttaa jakamaan rasvan koko kosketusvyöhykkeen pituudelle. Se ei ole koriste. Uran leveyden ja syvyyden on vastattava rasvan viskositeettia ja akselin nopeutta. Liian matala ja rasva jää keskelle; liian syvälle ja kosketuspinta putoaa, mikä lisää painetta ja kiihdyttää kulumista.
Laitteisiin, jotka käyvät kuivana tai joissa öljy ei ole toivottavaa, grafiitilla upotettu alumiinipronssiholkki on käytännöllinen vaihtoehto. Grafiittitulpat toimivat kiinteinä voiteluainesäiliöinä, joten holkki tarvitsee vain vähän alkutahroja ja voi toimia hitailla nopeuksilla kuukausia ilman uudelleenvoitelua. Myös grafiitin suuntauksella on väliä: suuremmat tulpat toimivat paremmin likaisissa tai pölyisissä ympäristöissä, kun taas pienemmät, tiheämmät tulpat toimivat hiljaisemmin tiiviissä kokoonpanossa.
Jos kone altistuu vesihuuhtelulle tai höyrylle, tarvitset joko grafiittattoman uramallin tai korroosionkestävän laadun, koska vesi voi huuhtoa grafiittia ulos. Siinä tapauksessa kierreura yhteensopivalla vesisulkurasvalla on usein turvallisempaa kuin pelkkään kiinteään voiteluaineeseen luottaminen.
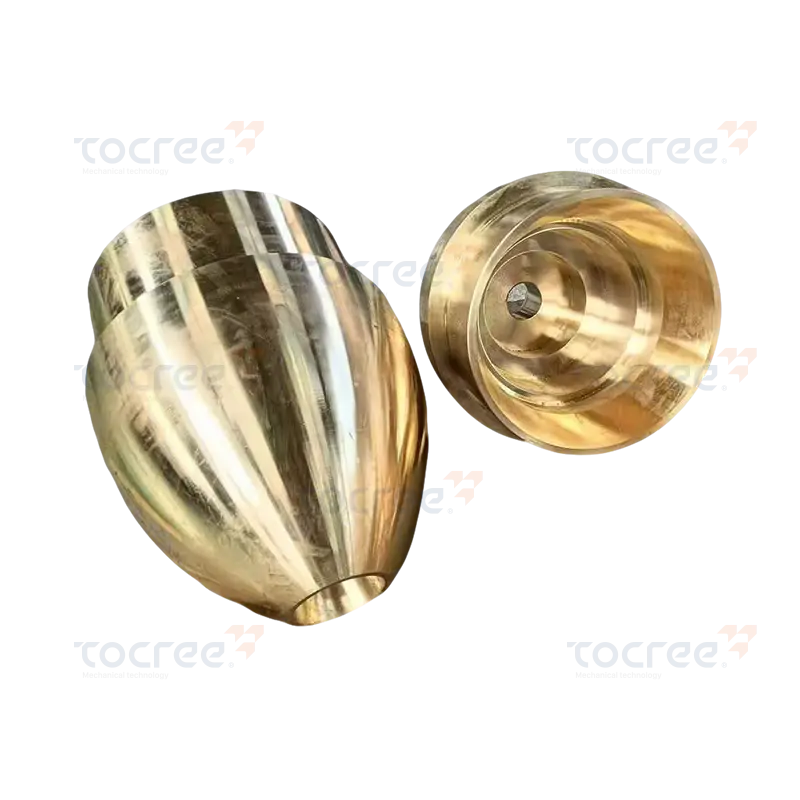 Alumiininen pronssi Bushing with Spiral Grease Groove Tässä alumiinipronssisessa holkissa on koneistettu rasvaura ja suuri lujuus. Sen erinomainen lämmönjohtavuus ja korroosionkestävyys tekevät siitä sopivan korkeisiin lämpötiloihin ja kosteisiin ympäristöihin. Näytä tuote →
Vahvin vaihtoehto alumiinipronssiholkkeille on teollisuudessa, jossa kuormitus on suuri, liike on hidasta ja ympäristö ei ole ystävällistä. Metallurgiset laitteet, kuten valssaamoiden laakeripesät ja uunin kuljetintelat, ovat ilmeinen ehdokas. Sama koskee laivojen koneita: peräsimen akselit, peräholkit ja kansinosturit toimivat merivedessä, ja alumiinipronssin korroosionkestävyys on suora etu.
Raskaissa koneissa tyypillinen käyttökohde on kääntö- tai oskillointinivel, jossa liikekulma on pieni ja reaktiovoima suuri. Kaivoslaitteet, telakoneet ja suuret puristimet sopivat tähän profiiliin. Painevalukoneiden kiinnitystangon holkit ja ruiskutusvaunun ohjaimet on kuormitettu iskulla ja lämmöllä; alumiinipronssi säilyttää geometriansa paljon paremmin kuin tavallinen tinapronssi. Jopa lääkinnällisissä laitteissa, joissa korroosiolla ja puhtaudella on merkitystä, alumiinipronssia esiintyy joissakin suuren kuormituksen ja hitaiden vetolaitteiden komponenteissa. Alla oleva käytännön luettelo ei ole tyhjentävä, mutta se kattaa yleisimmät käyttötarkoitukset:
Jos suunnittelet jollekin näistä sektoreista, oikea lähtökohta on yksityiskohtainen kuormituslaskenta. Monilla paikallisilla toimittajilla ja suunnittelutiimeillä on kokemusta juuri näistä teollisuudenaloista; Esimerkiksi metallurgisten koneiden sovellussivullamme kerrotaan, kuinka mukautettuja osiamme käytetään kyseisessä ympäristössä. Se kannattaa lukea ennen kuin määrität seoksen.
Esimerkkejä metallurgisten koneiden sovelluksista näytä alumiinipronssiosien tyyppi, jotka kestävät jatkuvassa käytössä.
Mikään materiaali ei voita jokaista hakemusta. Alumiinipronssilla on kohtalaisen korkea kitkakerroin kuivana, joten se ei ole paras valinta nopeille lehtiöille, jotka tarvitsevat jatkuvan öljykalvon. Useita tuhansia kierroksia pyörivässä akselissa lyijyllinen pronssi tai babbittivuori tuottaa vähemmän lämpöä. Alumiinipronssi on myös kalliimpaa työstää kuin messinki, joten messinkiholkki voi olla täysin riittävä pienikuormitettaviin osiin, joissa kustannukset ohjaavat suunnittelua.
Toinen yleinen vika on akselin taipuman aiheuttama reunakuormitus. Alumiinipronssi kestää suuren staattisen kuorman, mutta se tarvitsee silti riittävästi laakerin pituutta kuorman levittämiseen. Lyhyt, halkaisijaltaan pieni holkki, joka kulkee taivutettua akselia vasten, epäonnistuu seoksesta riippumatta. Näissä tapauksissa kiinnitys on pallomainen ulkopinta holkissa tai itsesuuntautuva malli, ei eri materiaali.
Tarkista lopuksi akselin kovuus ja pintakäsittely. Alumiinipronssi toimii kovemmin ajon aikana, ja jos akseli on pehmeä tai karkea, holkin pinta saattaa kuluttaa tappia eikä päinvastoin. Kromattua tai karkaistua akselia suositellaan usein pitkäaikaiseen käyttöön.
Käytännöllisin tapa välttää piileviä laatuongelmia on ostaa yritykseltä, joka valvoo sekä valua että tarkkuustyöstöä. Kun sama tehdas sulattaa kupariseoksen, kaataa aihion ja sitten sorvaa, poraa ja hioo porausta, prosessivaiheet eivät ole piilossa erillisten toimitusaikataulujen takana. Tämä lyhentää laadun palautesilmukkaa. Jos mittatarkistus epäonnistuu, konepaja voi kertoa heti valimotiimille ja seuraava kaato säädetään ennen sataa aihiota.
Omassa tehtaassamme kuparin sulatusuuni ja sentrifugit ovat samassa rakennuksessa CNC-sorvaus- ja jyrsintäyksiköiden kanssa. Valmistamme monia epätyypillisiä osia – pienestä kierreholkista halkaisijaltaan 2 metrin kupariholkkiin – ja pystymme valmistamaan pitkiä liukulevyjä jopa 4 metriä. Tämä vaaka vaatii huolellista portti- ja valusuunnittelua. Kun asiakas toimittaa piirustuksen CuAl9Fe4:llä tai vastaavalla alumiinipronssilaadulla, voimme jäljittää jokaisen toimitetun osan lämpönumeron ja siihen liittyvän kemiallisen analyysin.
Ennen kuin teet uusintatilauksen, pyydä toimittajalta esimerkkiä samankaltaisen alumiinipronssiosan laatutietueista. Haluat nähdä materiaalitodistuksen, mittaraportin ja pintakäsittelymitan. Jos he eivät pysty tarjoamaan kaikkia kolmea yhdestä sisäisestä prosessista, olet todennäköisesti tekemisissä kauppiaan, et valmistajan kanssa. Jos haluat syvemmälle tarkastella eroja alumiinipronssiholkkien ja laakereiden välillä, voit lukea asiaa koskevasta teknisestä oppaastamme. Se kattaa päivittäisessä työssämme käyttämämme kiinteistötaulukot ja valintalogiikan.
Täydellinen oppaamme alumiinipronssiholkeista ja laakereista selittää tarkemmin ominaisuustaulukot ja valintakriteerit.
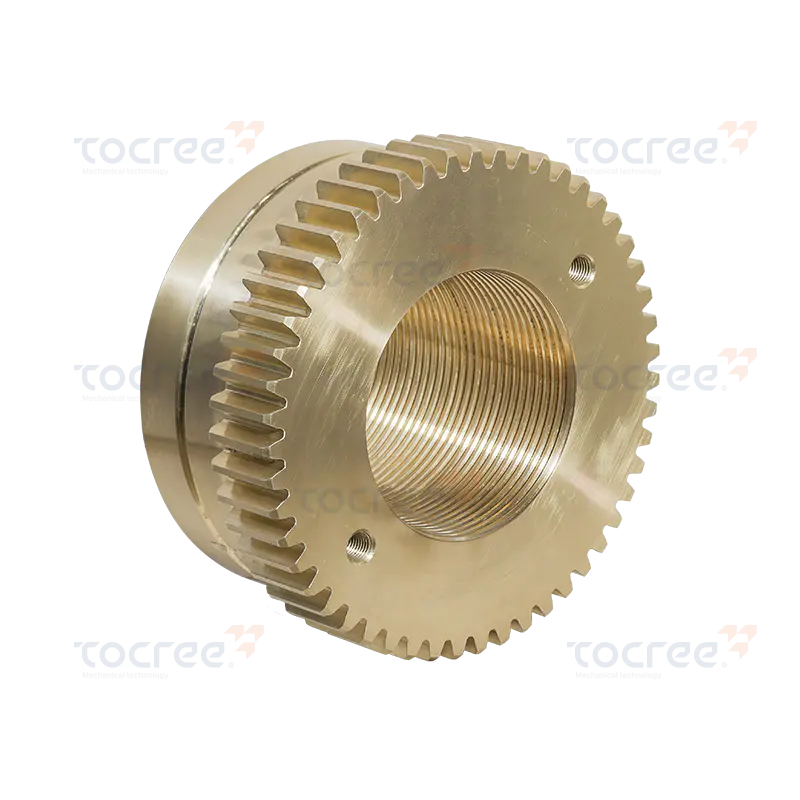 Alumiininen pronssi Hobbed Nut for Corrosive Environments Tämä alumiinipronssinen mutteri tarjoaa korkean vetolujuuden ja kovuuden. Sen erinomainen korroosionkestävyys tekee siitä ihanteellisen meri- ja kemiallisiin sovelluksiin, joissa kestävyys on kriittinen. Näytä tuote →
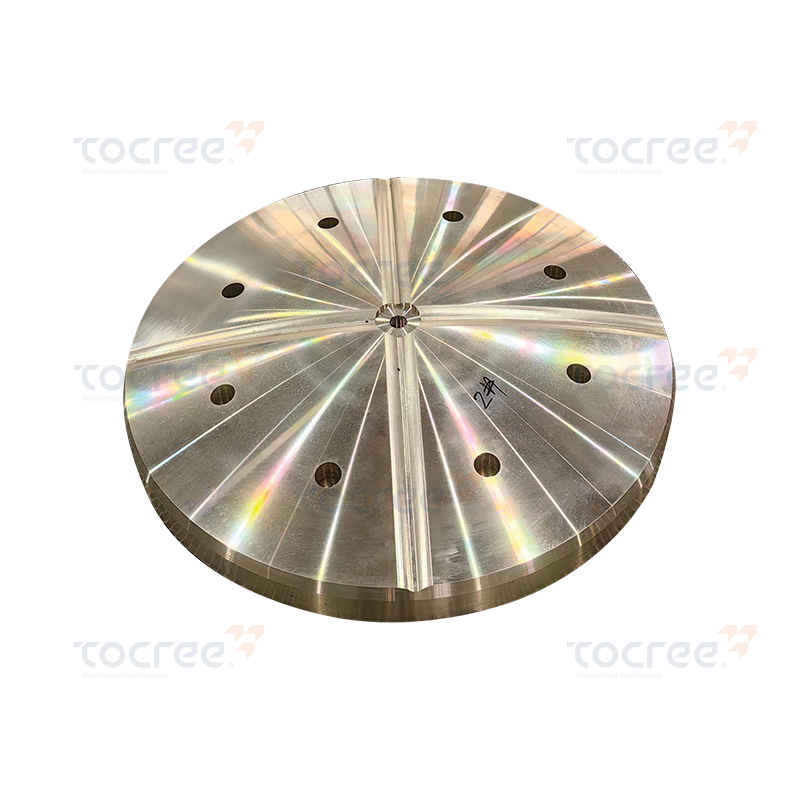
Kuparipohjainen pallomainen työntölevy on korkean suorituskyvyn kupariseoskomponentti, joka on va...
Tekijänoikeus © 2025 Jiashan Tocree Machinery Co., Ltd. Kaikki oikeudet pidätetään.
Räätälöidyt kuparilejeerinkien koneiden osat
